Задача прилипания
Флексографская печать на алюминиевой фольге предъявляет к краске требования, отличающиеся от требований к бумаге или плёнке. Поверхность фольги инертна: у неё нет пор, способных впитать связующее, и нет естественного сцепления с большинством полимерных пленкообразователей. Поэтому прилипание краски обеспечивается не впитыванием, а адгезией к подготовленной поверхности и механическим сцеплением с её микрорельефом.
Состояние поверхности фольги
Фольга, поступающая с завода, может иметь защитное покрытие, остатки смазки от прокатки или следы антистатических составов. Любое из этих покрытий снижает адгезию краски. Перед печатью поверхность обычно очищают: промывают растворителем, удаляют жировые загрязнения или проводят коронирование, которое повышает поверхностную энергию материала. Степень подготовки проверяют по углу смачивания каплей воды или по методу распыления этанола: чем лучше смачивание, тем выше вероятность устойчивого контакта краски с фольгой.
Выбор краски
Для фольги применяют краски на основе растворителей или УФ-отверждаемые составы. Растворительные краски дают более эластичную плёнку и лучше переносят складки, характерные для гибкой упаковки. УФ-краски отверждаются мгновенно, что удобно при высокой скорости печати, но требуют контроля мощности ламп и расстояния до поверхности. В обоих случаях важно, чтобы вязкость краски соответствовала анилоксовому валу и не была слишком высокой: избыточная вязкость ухудшает передачу краски с вала на подложку и оставляет следы на фольге.
Сушка и отверждение
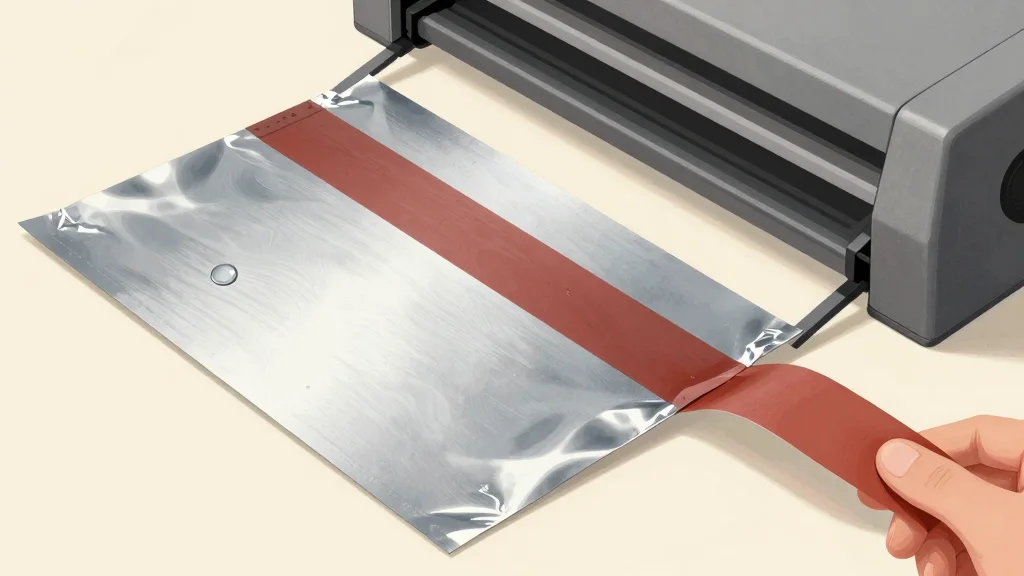
Сушка краски на фольге происходит иначе, чем на бумаге. Бумага впитывает часть растворителя, а фольга не принимает его вовсе. Поэтому испарение растворителя или фотоотверждение должны проходить полностью до того, как отпечаток подвергнется перемотке или контакту с другими слоями. Недосушенная краска на фольге легко повреждается при перемотке, размазывается и теряет прочность плёнки. Контроль сушки выполняют визуально и инструментально: проверяют, не остаётся ли след от пальца или отрезка скотча на отпечатке.
Оценка прилипания на образцах
Для проверки прилипания готовят тестовые отпечатки на той же фольге и с той же краской, что и в производстве. Наиболее распространённый метод — тест на разрыв: полоску фольги с отпечатком растягивают до разрыва и оценивают, где произошло отслоение краски. Если краска отрывается целым слоем, адгезия достаточна. Если краска трескается и осыпается, поверхность плохо подготовлена или краска не подходит для данного материала. Второй метод — тест на истирание: отпечаток трут влажной салфеткой или абразивной губкой и фиксируют степень потерь. Оба метода дают ориентировочную оценку, а не абсолютную величину адгезии.
Условия применимости
Описанные приёмы относятся к стандартной флексографской печати на фольге толщиной от 12 до 50 микрон, используемой в гибкой упаковке. Для фольги с ламинированным или лакированным покрытием поведение краски меняется: краска может прилипать к лаку, а не к алюминию, и оценка прилипания должна проводиться на том самом покрытии, которое присутствует в готовом изделии. При работе с фольгой, имеющей заводское защитное покрытие, сначала определяют его состав или хотя бы проверяют смачиваемость, прежде чем подбирать краску.
Практические вопросы для проверки
Перед запуском тиража на фольге целесообразно задать несколько конкретных вопросов. Какой метод подготовки поверхности применён и каков результат по углу смачивания? Какая краска и какой анилоксовый вал подобраны для данной вязкости? Достигается ли полное отверждение при заданной скорости и мощности сушки? Проведён ли тест на разрыв на отпечатке с той же фольги, что будет использоваться в производстве? Ответы на эти вопросы позволяют оценить пригодность процесса до того, как брак проявится на готовой упаковке.
Ограничения оценки
Ни один метод проверки прилипания на образцах не заменяет испытаний готового изделия. Краска, хорошо держащаяся на плоском отпечатке, может отслаиваться в месте сгиба, после воздействия влаги или при контакте с жиром. Поэтому при разработке рецептуры упаковки на фольге оценку прилипания дополняют испытаниями на сгиб, на воздействие растворителей и на старение при повышенной температуре. Результаты этих испытаний зависят от конкретной рецептуры, условий хранения и требований к сроку годности содержимого.
Заключение
Прилипание краски к алюминиевой фольге определяется тремя факторами: качеством подготовки поверхности, совместимостью краски с материалом и полнотой сушки. Каждый из этих факторов проверяется на образцах до запуска тиража. Тесты дают не абсолютные значения, а сравнительную оценку: достаточно ли прилипания для конкретного применения. При изменении поставщика фольги, краски или режима сушки проверку повторяют заново.
Термины
Анилоксовый вал — вал с мелкой перфорацией, передающий на подложку отмеренный слой краски. Коронирование — обработка поверхности электрическим разрядом, повышающая её поверхностную энергию и улучшающая смачиваемость. Углы смачивания измеряют капиллярным методом или с помощью гониометра.
Применение в гибкой упаковке
Фольга в гибкой упаковке выполняет барьерную функцию: она защищает продукт от света, кислорода и влаги. Краска на фольге несёт маркировку, товарный знак и информацию о составе. Отслоение краски в месте сгиба или при контакте с содержимым не только портит внешний вид, но и может нарушить целостность барьера, если повреждение достигает самого алюминия. Поэтому контроль прилипания в производстве упаковки на фольге является частью технологического регламента, а не факультативной проверкой.
Влияние скорости печати
При увеличении скорости флексографской машины сокращается время контакта краски с фольгой и время на сушку. Если сушка не успевает завершиться до перемотки, краска остаётся мягкой и легко повреждается. В таких случаях либо снижают скорость, либо усиливают сушку, либо переходят на УФ-краски с мгновенным отверждением. Выбор зависит от конструкции машины и требований к качеству отпечатка.