Назначение линейной машины для узких полотен
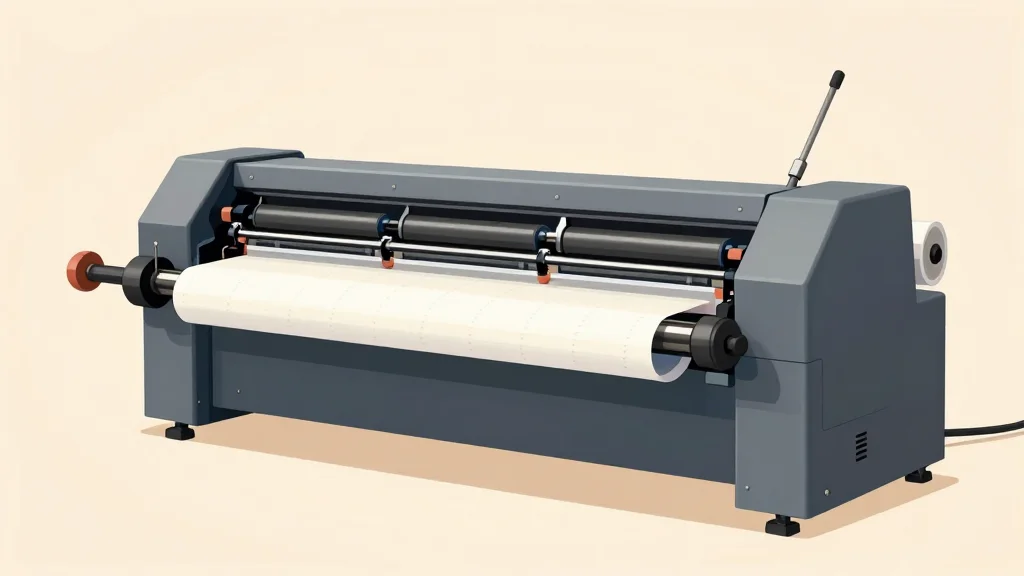
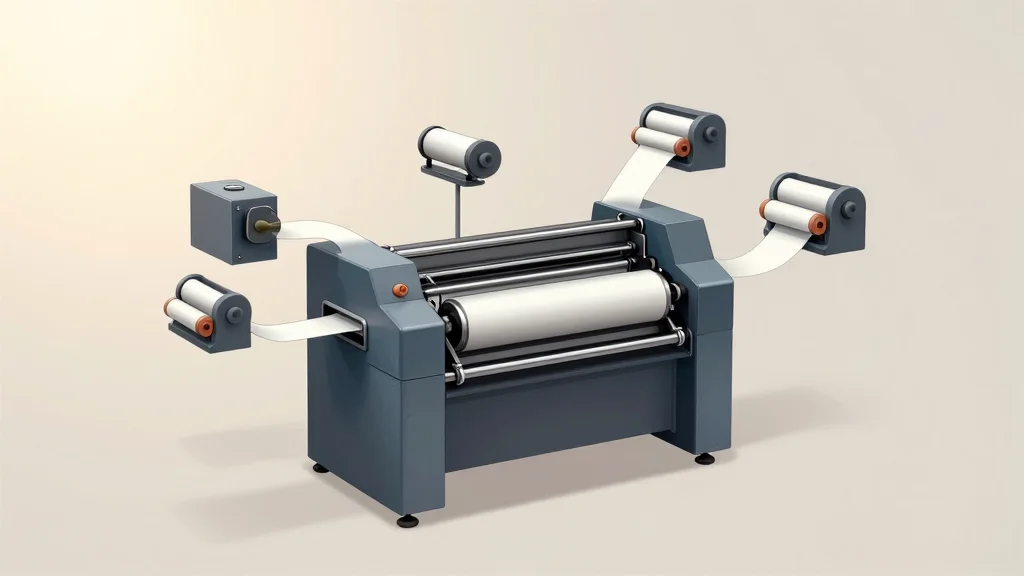
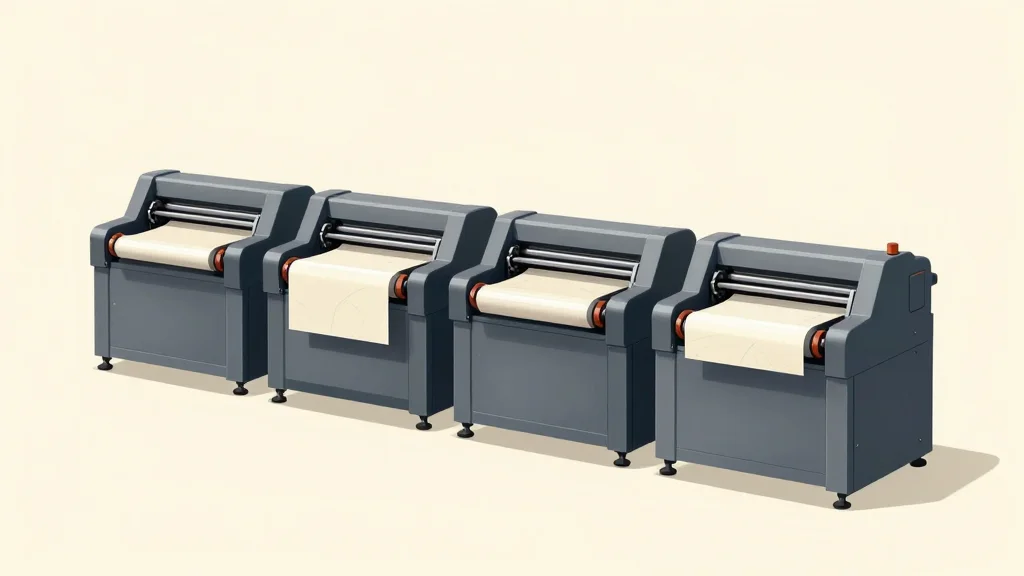
Линейная флексографская машина предназначена для печати на узких полотнах, ширина которых обычно не превышает 600–700 мм. К таким подложкам относятся этикеточная бумага, термочувствительные рулоны, плёнки для скрепления и упаковка, а также отдельные полосы картонной ленты. Печать выполняется последовательно: полотно проходит через печатные группы одну за другой, и каждая группа наносит свой цвет или элемент изображения. Это отличается от ротационной машины типа CI, где полотно огибает общий барабан и все цвета наносятся за один проход.
Печатная группа и анилоксовый вал
Каждая печатная группа состоит из формного вала, анилоксового вала и устройства прижима. Анилоксовый вал — это резиновый вал с мелкими ячейками, который отбирает краску с формного вала и переносит на подложку равномерный слой заданной толщины. Толщина слоя регулируется выбором анилокса с определённым размером ячейки и числом ячеек на единицу площади. Для узких полотен анилоксовый вал обычно короче, чем в машинах для широких рулонов, что упрощает его замену и обслуживание.
Доступ к печатным группам
Узкая рабочая зона линейной машины позволяет обслуживать печатные группы без демонтажа соседних узлов. Типичная конструкция предусматривает подъём анилоксового вала и формного вала на шарнирах или салазках, после чего оператор получает прямой доступ к валу, прижимным роликам и системе очистки. В машинах с сервоприводом каждая группа управляется отдельным приводом, что позволяет останавливать одну группу, не затрагивая остальные. Это сокращает время на замену формы или промывку вала при смене заказа.
Порядок смены формного набора
Смена формного набора начинается с остановки машины и фиксации полотна на тормозе размотки. Оператор последовательно снимает формные валы с печатных групп, начиная с первой группы в направлении движения полотна. Снятые валы укладываются на стеллаж или в чехлы, чтобы избежать контакта резиновой поверхности с посторонними предметами. Установка новых формных валов выполняется в обратном порядке: сначала последняя группа, затем предыдущие. Такой порядок исключает наложение новых валов на снятые и упрощает подсчёт количества установленных групп.
Настройка прижима и анилокса
После установки формных валов регулируется прижим анилоксового вала к формному валу и прижим формного вала к подложке. Прижим измеряется по сжатию анилокса в точке контакта и обычно составляет несколько десятых миллиметра. Избыточный прижим приводит к утолщению слоя краски и размытию мелких элементов, недостаточный — к пробелам в изображении. На узких полотнах ошибка в прижиме заметна быстрее, поскольку ширина зоны контакта мала и локальные отклонения влияют на весь отпечаток.
Управление приводом и синхронизация
Машины с сервоприводом синхронизируют вращение формных валов с движением полотна по сигналу датчиков на барабанах размотки и перемотки. При смене заказа оператор задаёт новый повтор печати, то есть расстояние между одинаковыми участками изображения, и система приводов рассчитывает угловое смещение каждого вала. В машинах без сервопривода синхронизация обеспечивается механическими муфтами и зубчатыми передачами, что ограничивает гибкость настройки, но упрощает конструкцию.
Контроль качества после смены
Первые отпечатки после смены набора оцениваются на равномерность нанесения краски, точность совмещения цветов и чистоту фона. Для проверки совмещения применяются контрольные полосы с наложением соседних цветов. Если отпечаток показывает смещение, корректируется угловое положение соответствующего формного вала. После стабилизации параметров машина переводится на рабочую скорость, которая для узких полотен обычно ниже, чем для широких рулонов, из-за ограниченной зоны контакта и требований к точности прижима.